oes

قالب گیری تزریقی روشی مقرون به صرفه برای تولید قطعات است، اما این روش اغلب شامل مقدار قابل توجهی ضایعات می شود، خواه ناکارآمدی، خطای کاربر، بدون ذکر آسیب و خرابی، خرابی، و همچنین نرخ بالای ضایعات و غیره. در اینجا 7 روش برای کاهش هزینه های قالب گیری تزریقی آورده شده است که به شما کمک می کند تا نتیجه نهایی خود را بهبود بخشید.
1. کاهش ریسک کیفیت و هزینه
موضوع کاهش ریسک و هزینه کیفیت اغلب واکنشی است و نه فعالانه. این نتیجه این واقعیت است که پیش بینی توسعه فرآیندهای قالب سازی تزریقی که قادر به مدیریت تغییرات غیرعادی پیش بینی نشده هستند، بسیار دشوار است. این امر ما را در معرض خطرات و هزینه های غیرقابل پیش بینی ناشی از تحویل قطعات غیرقابل قبول قرار می دهد.
می توان کارها را متفاوت و بهتر انجام داد. با استفاده از اصول علم ریخته گری برای ایجاد یک فرآیند تکرارپذیر و قوی شروع کنید. هنگامی که فرآیند با استفاده از حسگرها و فناوری توسعه یافت، می توانید طیف گسترده ای از عیوب رایج در قالب گیری تزریقی را نظارت کنید تا از کیفیت 100% برای مشتریان خود اطمینان حاصل کنید.
چند بار با سناریوی زیر مواجه شده ایم: مطبوعاتی که هفته ها کار می کند، با این حال تکنسین های فرآیند مجبورند به طور مداوم تنظیمات را انجام دهند. کیفیت ما را از وجود نقص در قطعات آگاه کرده است، بنابراین باید دوباره روند را تنظیم کنیم تا عیب را اصلاح کنیم، محصول مشکوک را قرنطینه کنیم و قطعات معیوب را مرتب کنیم، آسیاب کنیم یا دوباره کار کنیم.
در بدترین حالت، برخی از قطعات قبلاً برای مشتری ارسال شده است و ما باید مشکل را به آنها اطلاع دهیم. همه اینها هزینه های مختلفی ایجاد می کند. بدون توسعه و مستندسازی یک فرآیند صحیح بر اساس اصول قالب گیری علمی، تکنسین های شما وقت ارزشمند خود را صرف تنظیم فرآیند می کنند و امیدوارند بخش خوبی را ایجاد کنند.
پس از کشف عیب، تکنسین ها دوباره به مطبوعات فراخوانده می شوند تا مشکل را اصلاح کنند و عدم اطمینان در مورد رفع مشکل وجود دارد. اکنون باید بفهمید که با محصول چه کاری انجام دهید - مرتب کردن آن یا کار مجدد آن می تواند روزها یا هفته ها طول بکشد و به ندرت 100٪ موثر است. ناگفته نماند که این یک کار بدون ارزش افزوده است، زیرا نمی توانید کیفیت قطعه را کنترل کنید.
اگر این قطعات به مشتری تحویل داده شده باشد، ممکن است در نهایت منجر به کاهش فعالیت شود. اگر شما از قبل برای ایجاد و مستندسازی فرآیندی صرف می کردید که می توانست قطعات باکیفیت را به شیوه ای تکرارپذیر تولید کند، از چنین وضعیتی جلوگیری می شد. استفاده از سنسورهای فشار حفره برای نظارت بر فرآیند می تواند سطح کنترل را افزایش دهد. تصور کنید که بتوانید بدانید که قطعه خوب است یا بد و بتوانید به طور خودکار آن را مرتب کنید، همه اینها قبل از باز شدن قالب.
2. افزایش کارایی از طریق اتوماسیون
از طریق فناوری و آموزش، می توانید چندین حوزه تولید را خودکار کنید تا نیروی کار کارآمدتر شود. چیدن قطعه، انباشتن قطعات و پالت سازی سه فرآیندی هستند که می توانند برای خودکارسازی مفید باشند. فناوری کنترل فرآیند می تواند مرتب سازی خودکار قطعات و آلارم ها را فعال کند تا به شما اطلاع دهد زمانی که فرآیندی خارج از تحمل است. این کار با ارائه داده هایی که می تواند به شما کمک کند تا بدون اتلاف وقت به دنبال بخچه قربانی، علل اصلی را سریع تر تعیین کنید، کارایی و دقت را بیشتر می کند. کمتر عیب یابی می کنید و به تدریج به مشکلات خود پایان می دهید.
به فرآیندهای موجود در یک مرکز بدون اتوماسیون فکر کنید. در طول فرآیند، شما باید قطعه و سیستم اسلاید را از قالب خارج کنید، قطعات را برای بسته بندی سازماندهی کنید، بسته بندی کنید و سپس محصول نهایی را پالت کنید. جایی در این فرآیند باید یک مرحله مونتاژ وجود داشته باشد که کار، فضای کف و زمان اضافی را اضافه کند.
اگر این فرآیندها با کار دستی انجام شود، فرآیند همیشه از بازده متغیر رنج می برد. اگر صرفاً روی حذف قطعات از قالب تمرکز کنید، حتی ثابت ترین اپراتورها باعث تغییر زمان چرخه می شوند که باعث می شود کیفیت قطعه تغییر کند. در هر مرحله از راه ترکیب خواهد شد.
خودکارسازی فرآیند به شما کمک می کند تا ناهماهنگی ها را حذف کنید، کارایی را افزایش دهید، کیفیت را بهبود بخشید و فضای موجود را افزایش دهید. اتوماسیون کیفیت، چه از طریق نظارت بر فرآیند، سیستم های بینایی یا تأیید ابعاد آنلاین، می تواند تضمین کند که مشتریان شما هرگز محصولات معیوب را دریافت نخواهند کرد.
3. افزایش آگاهی از واریانس فرآیند (کاهش ضایعات)
اگر فوراً متوجه شوید که یک تغییر در یک فرآیند رخ داده است، می توانید مشکلات را زودتر عیب یابی کنید. این به معنای ضایعات کمتر، استفاده بهتر از زمان موجود دستگاه و هدر رفتن پول کمتر است. این امر از طریق نرم افزار کنترل فرآیند، فشار حفره و نظارت بر سازند امکان پذیر است.
وقتی نوبت به تولید می رسد، کیفیت همیشه هزینه ذاتی دارد. این هزینه را می توان در بالادست تولید با صرف زمان و منابع ارزشمند برای بازرسی قطعات قبل از ارسال به مشتری متحمل شد. مشکل در اینجا عدم توانایی در تعیین هزینه ثابت کیفیت است. همانطور که تولید متفاوت است، زمان مرتب سازی و تعداد کارکنان مورد نیاز برای مرتب سازی محصول نیز متفاوت است.
علاوه بر این، اگر مشکل جابجایی پرسنل پیش بیاید، باید برای آموزش کارکنان جدید در زمینه مرتب سازی قطعات معیوب سرمایه گذاری کرد. یکی از راه های پیشگیرانه در کاهش یا حذف قطعات معیوب این است که اطمینان حاصل شود که همه پرسنل فنی با استاندارد یکسانی آموزش دیده اند، نه اینکه واکنش پذیر باشند و با آتش نشانان سطح بالا بازی کنند. بدون پروسه ویندوز
راه دیگر برای نگاه کردن به هزینه کیفیت، اقدام بالادستی است. اگر کیفیت را در فرآیند ایجاد کنید و کیفیت را در طول چرخه نظارت کنید، می توانید تغییرات فرآیند را تشخیص دهید. به عنوان مثال، اگر می دانیم که یک ماده دارای تغییر ویسکوزیته بزرگ است که باعث مشکلات کیفیت می شود، می توانیم از ابزارهای نظارت بر فرآیند برای تشخیص تغییر ویسکوزیته استفاده کنیم. در این مرحله، فرآیند می تواند دوباره متمرکز شود تا دوباره اجزای با کیفیت ایجاد شود.
4. خرید رزین با مشخصات گسترده
رزینی که از نظر خصوصیات بیشتر متفاوت است، قیمت کمتری دارد، اما اعتبارسنجی یا حفظ ابعاد آن با قطعات تلرانس محکم دشوار است. این می تواند تنوع و در نتیجه نرخ های ضایعات را افزایش دهد، اما اگر از تکنیک های با حسگرهای درون قالب استفاده کنیم، می تواند یک سرمایه گذاری موفق باشد.
چند بار سناریوی زیر را تجربه کرده اید: یک تولید خوب را برای روزها اجرا می کنید، سپس ناگهان شروع به مشاهده نقص در قطعات می کنید. برای حل مشکل، مهندس فرآیند سرعت پر شدن را کاهش می دهد. چند ساعت بعد، مطمئناً کیفیت بهتری دارید، اما با دوره های تزریق کوتاه. چطور ممکن است قطعات خوبی داشته باشید و ناگهان قطعاتی با نقص داشته باشید؟ پاسخ احتمالاً مربوط به ویسکوزیته است.
ویسکوزیته اغلب می تواند تا 30 درصد در هر جهت متفاوت باشد، که ساخت یک قطعه خوب را حتی با فرآیند Decoupled II دشوار می کند. برای اطمینان از اینکه قطعات یکسان در هر چرخه (یا حداقل تا حد امکان) ساخته می شوند، باید از حسگرهای فشار حفره برای کنترل فرآیند و به حداقل رساندن اثرات تغییرات ویسکوزیته در مواد استفاده شود.
5. کاهش زمان چرخه
می توانید از روش های قالب گیری علمی و قالب گیری جداشده برای بهینه سازی حرکات فشردن/بیرون کردن، زمان پر کردن، زمان بسته بندی، زمان نگهداری و خنک سازی استفاده کنید. شما فقط می توانید از آنچه برای ساخت قطعات خوب با بافر کوچکتر لازم است استفاده کنید.
واحدهای کنترل دمای قالب با اندازه مناسب یا ترمولاتورها نیز به کاهش زمان چرخه کمک خواهند کرد. 80 درصد از چرخه قالب گیری صرف خنک کردن قطعه از دمای مذاب تا دمای جهش می شود که در آن قطعه به اندازه ای سفت است که در برابر نیروهای پرتاب مقاومت کند و یکپارچگی ابعادی را حفظ کند. اگر جریان آب کافی نباشد، توانایی خنک کردن قطعه تا دمای مناسب به خطر می افتد و قطعه باید مدت بیشتری در قالب بماند که گران تر است.
ارزیابی ضخامت قطعه در شروع پروژه اولین گام در تعیین زمان سیکل است. در نظر گرفتن ضخامت قطعه و تاثیر آن بر زمان چرخه و عملکرد قطعه مهم است. اغلب ما متوجه می شویم که قطعات به این شکل طراحی شده اند زیرا "ما همیشه این کار را انجام داده ایم". همانطور که می توانید تصور کنید، این می تواند بسیار گران باشد. علم و شبیه سازی به پیش بینی موفقیت طراحی کمک می کند، بنابراین دیگر نیازی به ساخت و آزمایش برای به دست آوردن نتیجه نداریم. اطمینان از طراحی خوب قطعه تنها نمونه ای از این است که چگونه می توانید زمان چرخه کلی خود را کاهش دهید.
6. قالب های کارآمدتر بسازید
در واقع، قالب یک مخزن تحت فشار و یک مبدل حرارتی است - همیشه در داخل حفره فشار از دست خواهد رفت. با این حال، در بیشتر موارد، هرچه افت فشار بین دروازه پست و انتهای حفره کمتر باشد، احتمال کمتری دارد که با مشکلات کیفی مانند تاب خوردگی، حفره ها، فرورفتگی در سطح، چرخه های تزریق کوتاه یا تغییرات ابعادی مواجه شویم.
برای اینکه پلاستیک جریان داشته باشد، باید آن را گرم کرد، اما برای خارج کردن آن، مقداری از آن گرما باید حذف شود. برای ساخت یک قالب موثر، اطمینان از قرار گرفتن لوله های آب در محل مناسب ضروری است. همچنین باید فلزی را انتخاب کرد که گرما را به خوبی منتقل کند اما بتواند مواد را نیز تحمل کند (مخصوصاً موادی با پرکننده فایبرگلاس یا فیبر کربن). در نهایت، فرآیند باید با جریان آب متلاطم راه اندازی شود تا اطمینان حاصل شود که قالب می تواند به سرعت به پایداری حرارتی برسد و این ثبات را در طول یک دوره تولید طولانی حفظ کند.
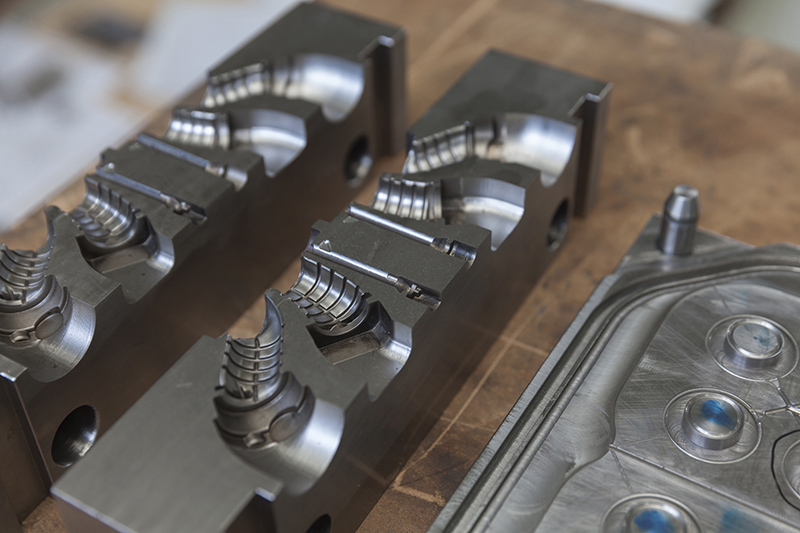
همچنین می توانید کارایی قالب را با افزایش کاویتاسیون بهبود بخشید. قالب های تک حفره ای کمترین تنوع را ارائه می دهند، اما قیمت ساخت یک قطعه در یک زمان بسیار بالا است. اگر بتوانید به کاویتاسیون بالاتر ارتقا دهید، می توانید قطعات بیشتری را در همان زمان بسازید. محدودیت هایی برای تعداد حفره هایی که می توانید داشته باشید وجود دارد، از جمله کیفیت، فاصله قالب و ماشین، و الزامات اعتبار سنجی.
راه دیگر برای بهبود کارایی قالب، ساخت قالب های خانوادگی است که شامل هندسه های مختلف قطعات در یک قالب می شود. این می تواند بسیار دشوار باشد، زیرا چهار متغیر پلاستیکی در هر حفره متفاوت است. با این حال، با نرم افزار کنترل فرآیند و سنسورهای درون قالب، می توانید از شیرها برای کنترل هر حفره به طور مستقل استفاده کنید.
7. کاهش هزینه های انتقال قالب
برنامه های توسعه فرآیند به شما این امکان را می دهند که به سرعت و به راحتی قالب را از یک دستگاه به دستگاه دیگر منتقل کنید. ورق های راه اندازی مخصوص ماشین به طور خودکار در طول انتقال قالب تولید می شوند و به شما این امکان را می دهند که از همان چرخه اول قطعات خوبی بسازید. این منحنی ها را می توان در هر ماشینی مورد استفاده قرار داد تا زمانی که بتواند جریان، فشار، دما و حجم مناسبی را ارائه دهد. یا اگر از شبیه سازی استفاده نمی شود، می توانیم مدل ها را تولید کنیم و به هر ماشین توانمندی منتقل کنیم.
با عدم نیاز به ایجاد ابزارهای تبدیل نامنظم خود یا بازسازی فرآیند از ابتدا برای هر دستگاه جدید، در زمان، انرژی و منابع صرفه جویی کنید.
منبع:»» قالب سازی
برچسب:
نویسنده: behroz